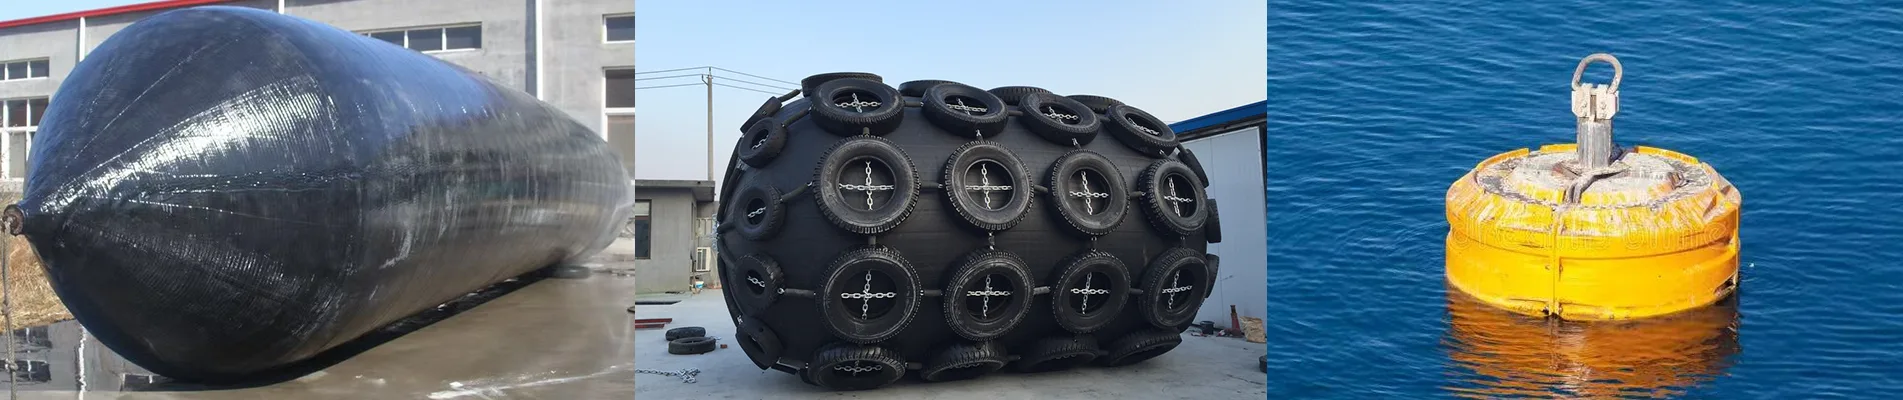
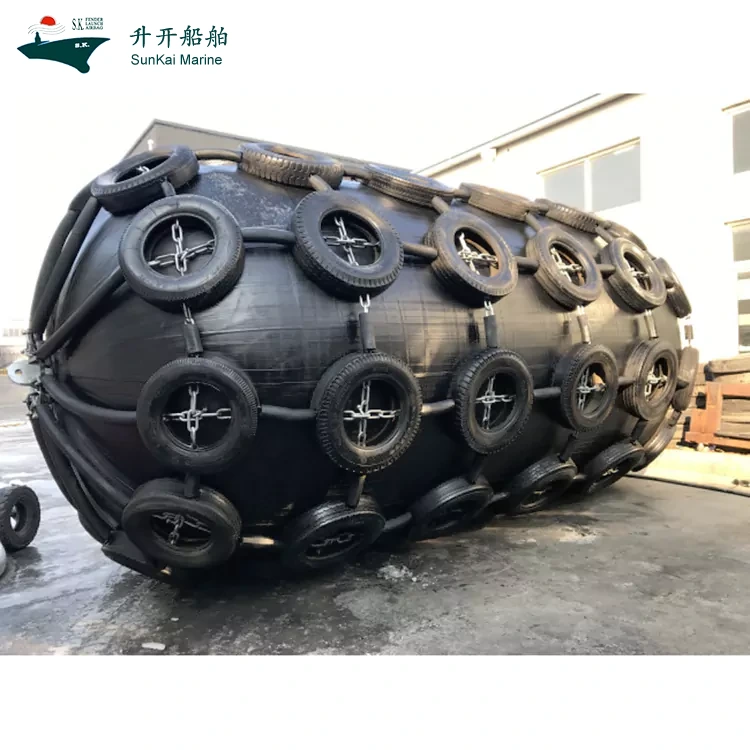
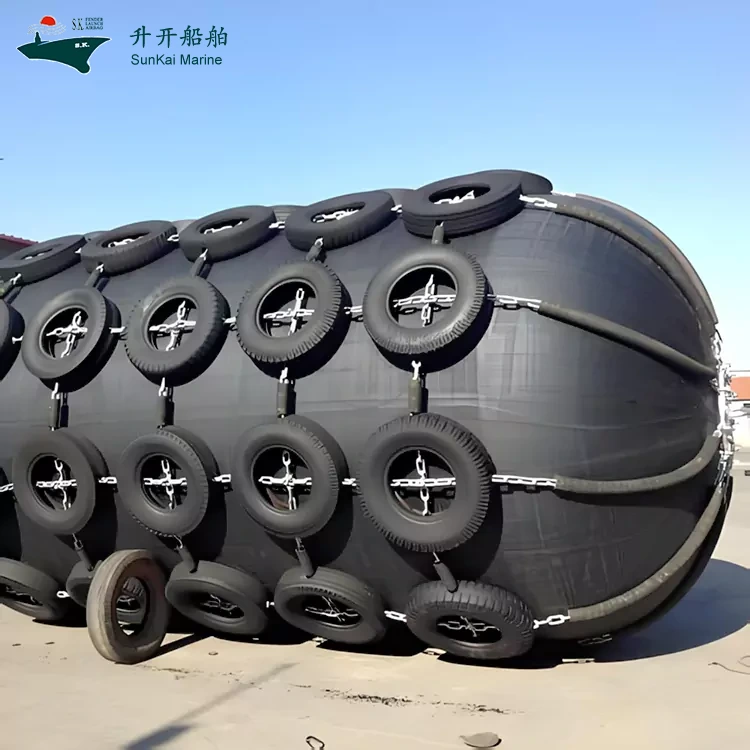
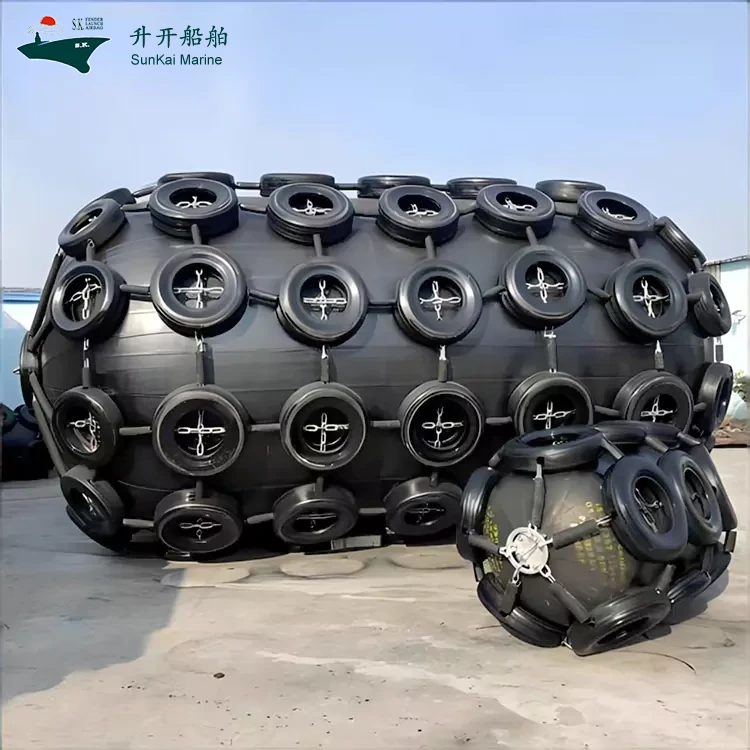
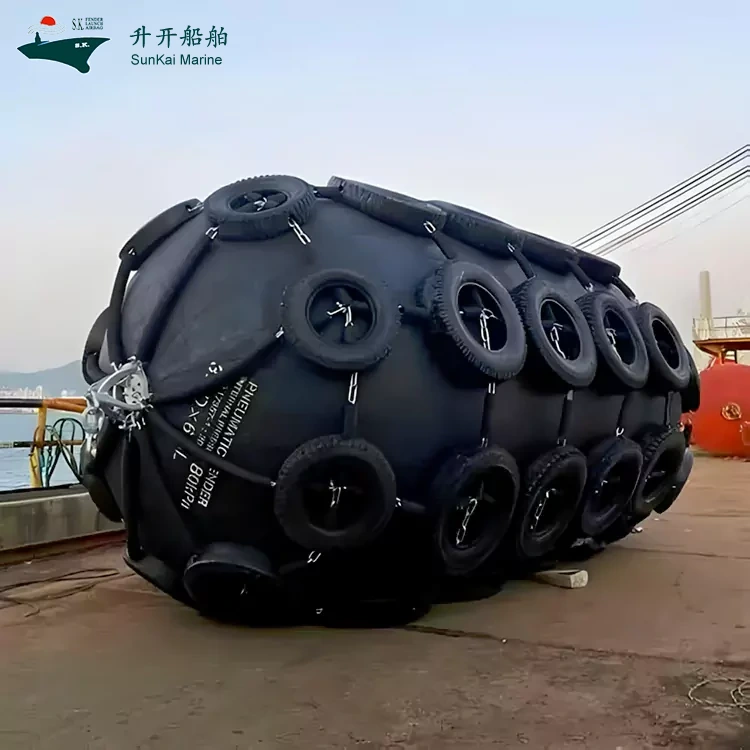
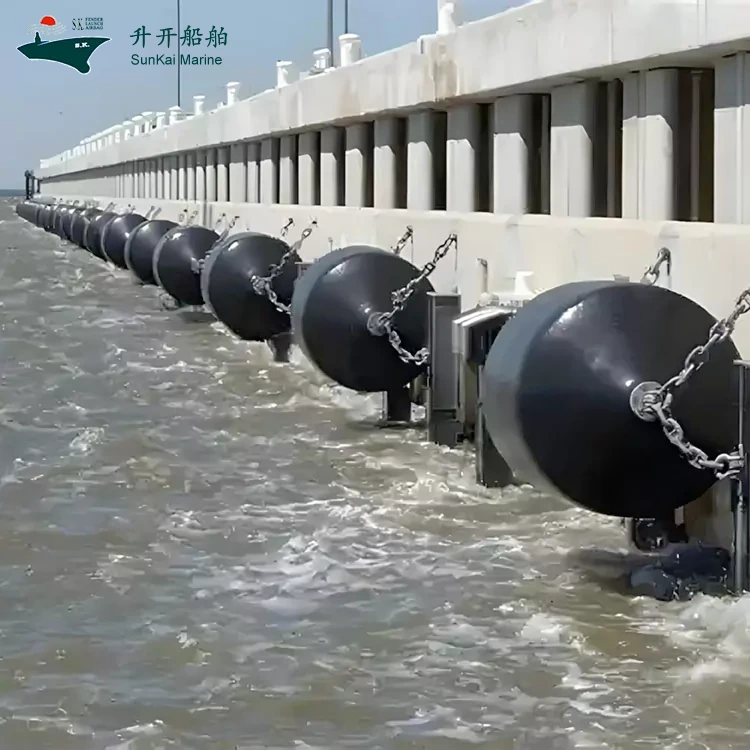
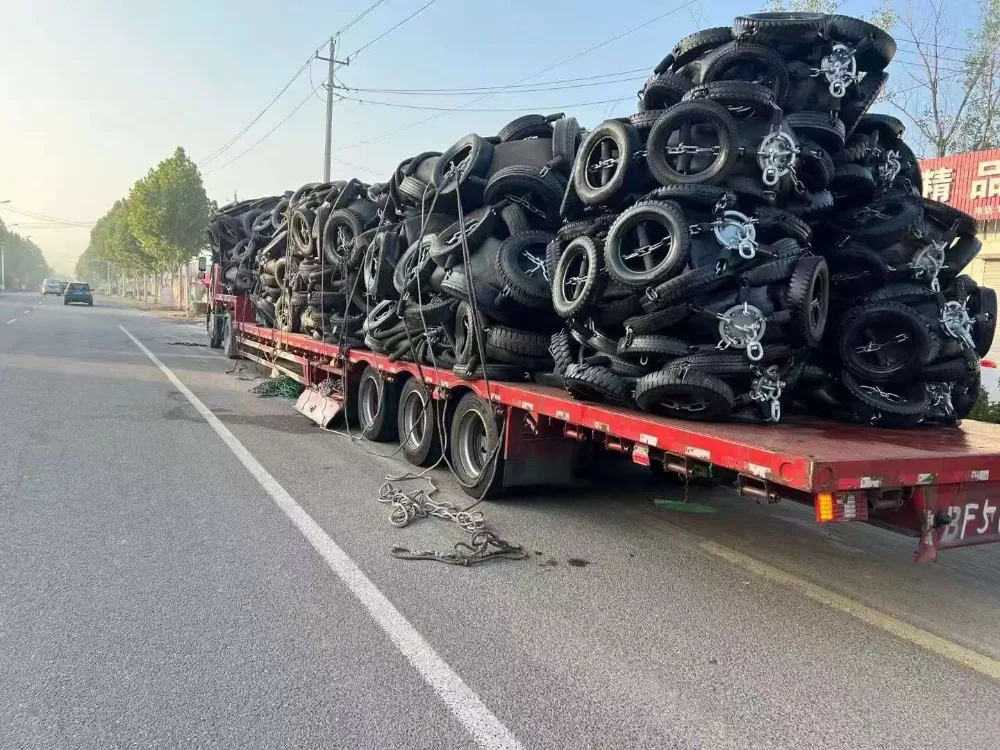
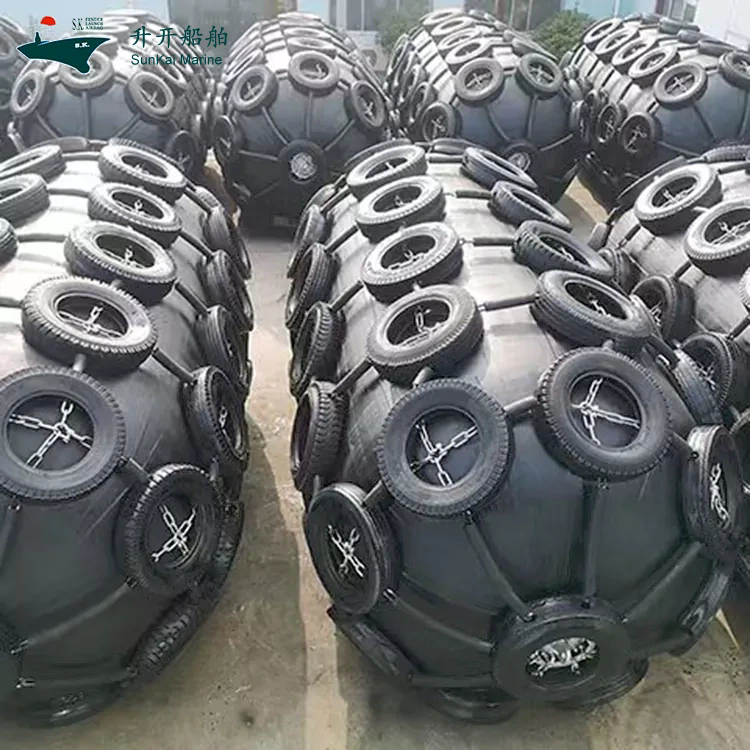
저압 공압 펜더는 항구, 부두 및 선박 작업에서 일반적으로 사용되는 충돌 방지 보호 장비입니다. 핵심 구조는 고강도 합성 섬유 직물(나일론, 폴리에스테르 등)을 내부 튜브 골격으로 만들고, 외부 레이어는 내마모성 및 노화 방지 고무 또는 PVC 소재로 덮여 있습니다. 유연한 버퍼는 저압 공기(보통 작동 압력 0.02-0.08MPa)를 채워 형성됩니다.
저압 팽창식 펜더의 장점은 무엇입니까?
1. 완충기 보호는 더 안정적입니다. 저압 공기의 압축성에 의존하여 충돌 중 유연한 변형을 통해 점차적으로 충격력을 흡수할 수 있으며, 단단한 접촉으로 인한 선박 쉘 및 도크 구조의 긁힘이나 찌그러짐을 방지할 수 있습니다. 특히 톤수가 큰 선박 정박에 적합합니다. 보호 효과는 단단한 펜더보다 부드럽고 보호 대상을 손상시킬 가능성이 적습니다.
환경에 대한 강력한 적응성: 고무 또는 PVC 소재의 외부 층은 해수 부식 및 UV 노화에 대한 저항력이 있습니다. 장기간 바닷물에 담그거나 실외 환경에서 햇빛에 노출되면 균열 및 노화 문제가 발생할 가능성이 줄어듭니다. 고온과 저온이 교대로 나타나는 수역에서도 잦은 교체 없이 성능을 안정적으로 유지할 수 있습니다.
2. 더 걱정 없는 사용 및 유지 관리: 전체 무게가 가볍고 설치가 대형 리프팅 장비에 의존하지 않습니다. 간단한 도구를 사용하여 수동으로 완료할 수 있습니다. 일상생활에서는 내장된 압력계를 통해 정기적으로 공기압을 확인하고, 부족할 경우 공기압 밸브로 보충하면 됩니다. 복잡한 유지관리 과정이 없으며, 유지관리 비용이 저렴합니다.
3. 높은 유연성 및 적응성: 유연성 및 적응성: 저압 공압 펜더는 정박 폭 및 선박 톤수 요구 사항에 따라 다양한 직경과 길이로 맞춤화할 수 있으므로 소형 요트 정박지 및 대형 컨테이너 선박 터미널 모두에서 사용하기에 적합합니다. 고정된 위치가 필요하지 않으며 임시 정박 조정을 위해 쉽게 분해 및 운반됩니다.
4. 더욱 뛰어난 비용 효율성 : 기존 강철 또는 콘크리트 펜더에 비해 초기 조달 비용이 낮고 내마모성과 유지 관리가 간편하다는 특징이 있습니다. 장기간 사용 후 전체 투자는 견고한 펜더보다 적으며 특히 보호 위치를 자주 조정해야 하는 중소 규모 포트 또는 시나리오에 적합합니다.
제품 매개변수
Pneumatie 80 Kpa 펜더 크기 및 성능 요구 사항
공칭 크기 직경 x 길이(mm)
초기 내부 압력(kpa
보장된 에너지 흡수(GEA)
반력 GE디플렉터 (아르 자형)
선체압력(내부 물론입니다) GEA에서 처짐(p)
60±5%KJ
공차+10% (KN)
기준값 pa
500*1000
80Kpa
8
85
174
600*1000
80Kpa
11
98
166
700*1500
80Kpa
24
180
177
1000*1500
80Kpa
45
239
160
1000*2000
80Kpa
63
338
174
1200*2000
80Kpa
88
390
166
1350*2500
80Kpa
142
561
170
1500*3000
80Kpa
214
761
174
1700*3000
80Kpa
267
840
168
2000*3500
80Kpa
430
1150
168
2500*4000
80Kpa
925
1815년
180
2500*5500
80Kpa
1317
2653
195
3300*4500
80Kpa
1640년
2476
171
3300*6500
80Kpa
2532
3961
191
3300*10600
80Kpa
4281
6907
208
4500*9000
80Kpa
6633
7551
192
4500*12000
80Kpa
9037
10490
202
공압식 50Kpa 펜더 크기 및 성능 요구 사항
공칭 크기 직경 x 길이(mm)
초기 내부 압력(kpa)
보장된 에너지 흡수(GEA)
반력 GEA 편향 (아르 자형)
Hll 압력(ntenal 압력) GEA에서 처짐(p)
60±5%KJ
공차+10% (KN)
기준값(kpa)
500*1000
50Kpa
6
64
132
600*1000
50Kpa
8
74
126
700*1500
50Kpa
17
137
135
1000*1500
50Kpa
32
182
122
1000*2000
50Kpa
45
257
132
1200*2000
50Kpa
63
297
126
1350*2500
50Kpa
102
427
130
1500*3000
50Kpa
153
579
132
1700*3000
50Kpa
191
639
128
2000*3500
50Kpa
308
875
128
2500*4000
50Kpa
663
1381
137
2500*5500
50Kpa
943
2019
148
3300*4500
50Kpa
1175
1884년
130
3300*6500
50Kpa
1814년
3015
146
3300*10600
50Kpa
3067
5257
158
4500*9000
50Kpa
4752
5747
146
4500*12000
50Kpa
6473
7984
154
저압 팽창식 펜더 제조 공정
1. 재료 전처리: 먼저 설계 요구 사항에 따라 펜더 내부 튜브의 골격 층인 고강도 합성 섬유 천(일반적으로 나일론 또는 폴리에스테르)을 절단해야 합니다. 절단 시 직물 표면이 평평하고 치수가 정확한지 확인하는 것이 중요합니다. 그렇지 않으면 후속 접합에서 편차가 발생할 수 있습니다. 동시에, 고무 또는 PVC 롤을 압연기로 가공하여 균일한 두께를 확보하고 내마모성을 향상시켜 외부 보호층 소재를 준비합니다.
2. 내부 튜브 형성: 절단된 다층 섬유 천을 함께 접고 고주파 열 밀봉 또는 접착제를 사용하여 밀봉된 관형 내부 튜브에 접합합니다. 공기 누출이 없도록 인터페이스를 반복적으로 압축해야 합니다. 나중에 틈이 있으면 공기 누출이 발생할 수 있으므로 이 단계는 특히 중요합니다. 다음으로 공기압 밸브와 압력 센서 베이스를 지정된 위치에 설치하고, 가스 누출을 방지하기 위해 적절한 밀봉도 보장합니다.
3. 외부 포장 : 와인딩 머신을 사용하여 가공된 고무 또는 PVC 외부 재료를 내부 튜브 주위에 단단히 감습니다. 포장할 때 장력을 조절하여 주름이나 기포가 생기지 않도록 하십시오. 그런 다음 고온 경화 기술을 사용하여 외부 레이어와 내부 튜브를 단단히 접착합니다. 가황 온도는 일반적으로 150-180 ℃로 제어되며 펜더의 사양에 따라 시간을 조정하여 두 층의 재료가 단단히 결합되고 전반적인 충격 저항이 향상되도록 합니다.
4.검출 및 수리: 먼저 펜더에 기밀 테스트를 실시하고 저압 가스(압력 약 0.05MPa)를 채우고 24시간 동안 방치하여 압력 변화를 관찰합니다. 압력이 기준 이상으로 떨어지면 수리를 위해 누출 지점을 찾아야 합니다. 외관을 다시 확인하고 표면의 과도한 접착제나 거친 부분을 제거하고 펜더 표면이 매끄럽고 손상되지 않았는지 확인하십시오. 마지막으로 고객의 요구 사항에 따라 리프팅 링, 압력 게이지 및 기타 액세서리를 설치하여 전체 조립을 완료합니다.